Контроль качества сварных соединений
Введение
Контроль качества сварных соединений включает визуальный осмотр, неразрушающие методы диагностики и измерение геометрических параметров. Услуга охватывает детали из стали, алюминия, нержавеющей стали и сплавов с толщиной от 2 мм до 50 мм.
Визуальный осмотр и оценка поверхности
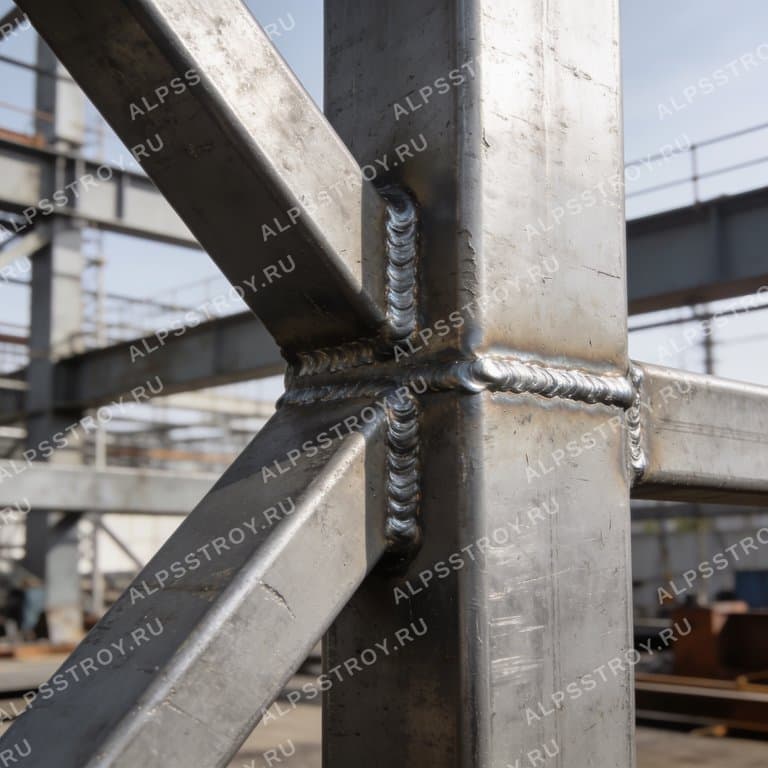
Проводится при помощи увеличительных оптических систем с освещением 150 лк. Для выполнения визуального осмотра важна подготовка поверхности перед ремонтом в Санкт-Петербурге, что обеспечивает точность выявления дефектов. Выявляются дефекты: трещины, поры, отслоения, несоответствие геометрии. При оценке учитываются параметры: угол сварного шва, профиль, наличие окалины. Отклонения фиксируются в протоколе с указанием координат и размеров.
Ультразвуковая диагностика (УЗД)
Используются фазовые решётки с частотой 2–5 МГц. Тщательная подготовка поверхности перед ремонтом в Москве повышает эффективность ультразвуковой диагностики. Метод позволяет обнаружить внутренние включения, непровары, прослойки и зоны низкой плотности. Точность измерения толщины сварного шва достигает ±0,1 мм. Сканирование выполняется шагом 2 мм, что обеспечивает полное покрытие зоны сварки за 1,5 ч на 1 м² изделия.
Рентгеновская и гамма-контрольная диагностика
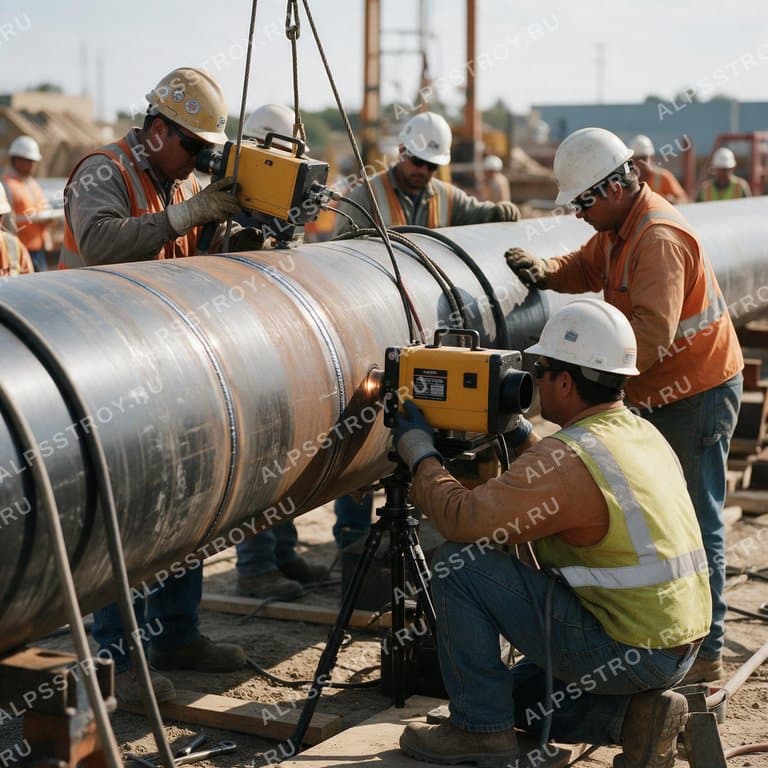
Для толщин более 12 мм применяется рентгеновская инспекция с энергией 150 кВ·м. Гамма-исследование применяется при невозможности доступа к поверхности. Оценка дефектов производится в программном обеспечении с контрастом 8-бит, позволяющим различать поры диаметром от 0,2 мм.
Электромагнитные методы (ЭМП)
Метод вихретокового контроля используется для оценки проводимости сварных соединений из алюминиевых сплавов. Считывание происходит с датчиками диаметром 10 мм, шагом 1 мм, что позволяет локализовать микротрещины до 0,3 мм.
Ценообразование
- Визуальный осмотр – определённую сумму/м²
- Ультразвуковая диагностика – определённую сумму/м²
- Рентгеновская диагностика – определённую сумму/м²
- ЭМП-контроль – определённую сумму/м²
Типичные ошибки
Преимущества современных методов контроля
Современные неразрушающие методы позволяют сократить время обследования до 30 % по сравнению с традиционными испытаниями, а точность измерений достигает субмиллиметровых значений. Контроль сварки в Москве осуществляется с применением современных неразрушающих технологий, что гарантирует высокую достоверность результатов. Ультразвуковая диагностика обеспечивает быстрый доступ к внутренним дефектам без необходимости разборки конструкции, а рентгеновский контроль позволяет визуализировать микроскопические поры и трещины даже в толстых деталях. Электромагнитные методы, такие как вихретоковый контроль, эффективны для алюминиевых сплавов, где ультразвук имеет ограниченную проникающую способность.
Благодаря автоматизации процессов и использованию специализированного программного обеспечения, результаты контроля могут быть сразу интегрированы в систему управления качеством (QMS), что ускоряет принятие решений и планирование ремонтных работ.
- Недостаточная подготовка поверхности перед визуальным осмотром привела к пропуску микротрещин в сварном шве толщиной 6 мм. избежать ошибок при сдаче.
- Применение ультразвукового датчика с частотой 1 МГц к деталям из высоколегированной стали вызвало ложные сигналы о включениях.
- Отсутствие калибровки рентгеновского аппарата при работе с толщиной 20 мм привело к неверному измерению размеров пор.
Рекомендации специалиста
- Перед визуальным осмотром очистить поверхность от краски и окалины, использовать растворитель на основе изопропилового спирта.
- Подбирать частоту ультразвукового датчика в зависимости от материала и толщины: сталь – 3–5 МГц, алюминий – 2–3 МГц.
- Для рентгеновской диагностики проводить калибровку прибора каждый 8-й рабочий час с использованием эталонных образцов.
- При ЭМП-контроле использовать датчики с постоянным магнитным полем, проверять их чувствительность каждые 4 часа работы.
Часто задаваемые вопросы
Какой метод контроля лучше использовать для толщины шва более 30 мм?
Для толщин свыше 30 мм предпочтителен рентгеновский контроль, так как он обеспечивает глубокое проникновение и точную локализацию дефектов.
Можно ли проводить ультразвуковую диагностику на горячих деталях?
Ультразвуковый метод допускается при температуре до 150 °C; выше – требуется охлаждение детали до комнатной температуры.
Сколько времени занимает контроль 10 м² сварных швов методом ЭМП?
Полный скан за 10 м² занимает около 2 ч, включая подготовку датчиков и оформление протокола.
Какие требования к документированию результатов контроля?
Необходимо фиксировать дату, тип метода, параметры оборудования, координаты дефектов, их размеры и оценку критичности в электронном протоколе.
Какие типы дефектов нельзя обнаружить визуальным осмотром?
Внутренние включения, поры глубиной более 1 мм, микротрещины в зоне сварного шва, а также зоны низкой плотности, скрытые под окалиной.
Заключение
Точная диагностика сварных соединений гарантирует соответствие техническим требованиям и продлевает срок службы конструкции. Для получения детального протокола и рекомендаций по устранению дефектов свяжитесь с отделом технической экспертизы.
Стоимость работ
Стоимость работ: Контроль качества сварных соединений
Актуальные цены 2026 года указаны в диапазонах и могут варьировать в зависимости от сложности объекта и объёма работ.
| Вид работ | Ед.изм | Цена от (руб) | Цена до (руб) | Примечание |
|---|---|---|---|---|
| Визуальный контроль сварных швов | шт. | 500 | 800 | По типу шва и сложности |
| Радиографический контроль | шт. | 2000 | 3500 | Для толщины более 10 мм |
| Ультразвуковой контроль | шт. | 1500 | 2800 | По материалу |
| Магнитопорошковый контроль | шт. | 1200 | 2000 | Для ферромагнитных сталей |
| Тепловизионный контроль | шт. | 800 | 1500 | При контроле температурных режимов |
| Комплексный контроль (визуальный + УЗ) | шт. | 2500 | 4000 | С составным отчётом |
| Периодический контроль (мес.) | усл. | 10000 | 15000 | По графику эксплуатации |
Точная стоимость после осмотра — оставить заявку
Команда ALPSSTROY выполняет данные работы для вас!
Точную стоимость рассчитаем после осмотра объекта.