
Сварка арматуры
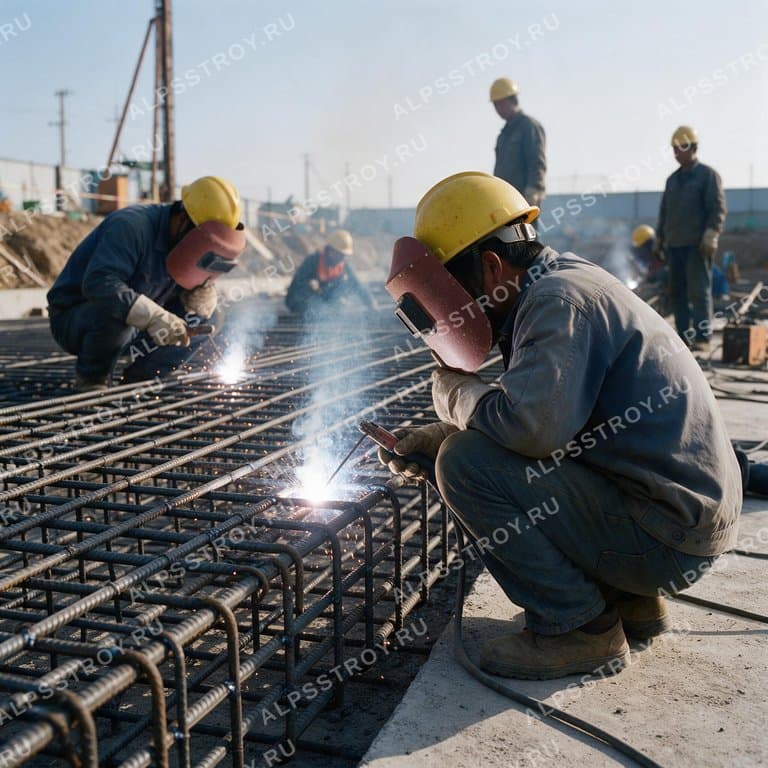
Сварка арматуры включает соединение стальных стержней различного диаметра, подготовку поверхностей, контроль качества шва и последующую обработку коррозионной защиты. Услуга охватывает как мелкосерийные проекты, так и крупные строительные объекты.
Подготовка арматурных стержней
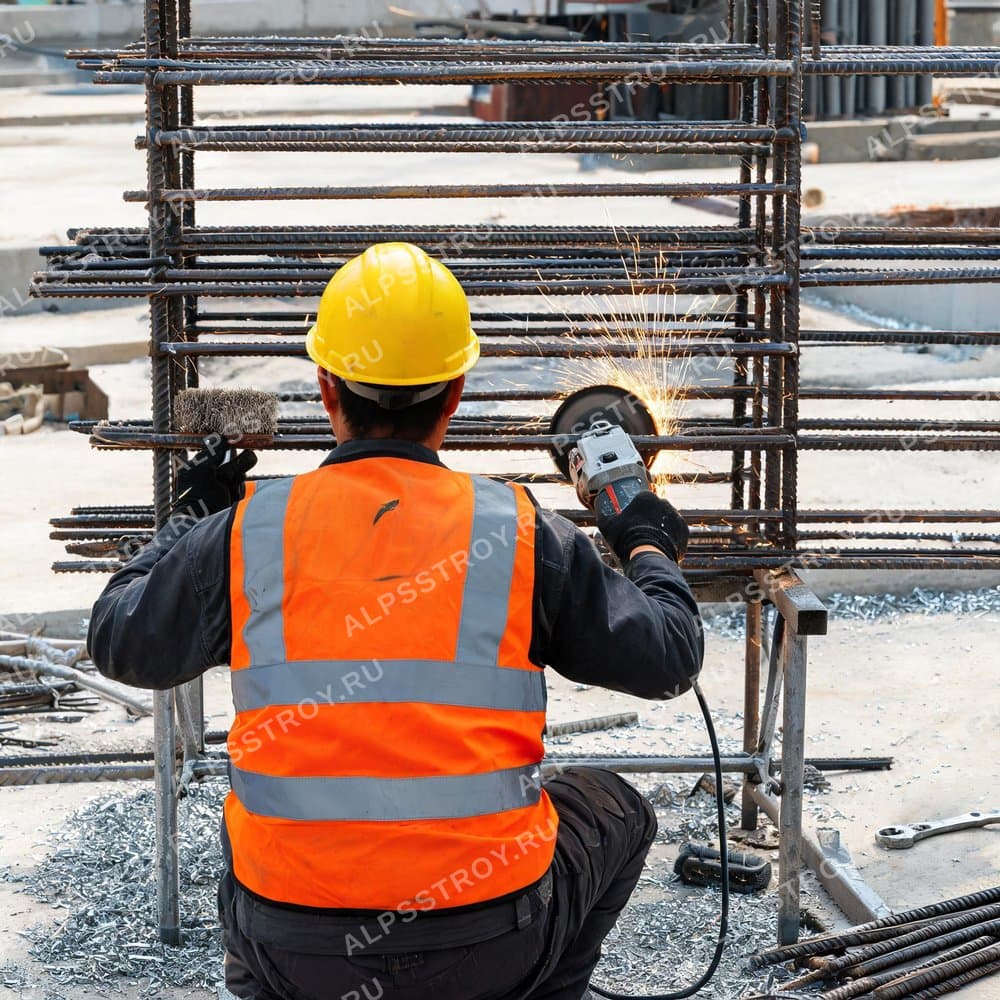
Перед соединением каждый стержень очищается от ржавчины, краски и загрязнений при помощи щеточного диска или химического раствора. При подготовка поверхности перед ремонтом в Санкт-Петербурге рекомендуется использовать специальные абразивные диски. После очистки поверхность протирается сухой тканью, чтобы обеспечить полное снятие влаги. При необходимости осуществляется обрезка лишних участков с использованием автоматических резаков, что гарантирует точность длины в пределах ±1 мм.
Выбор метода сварки
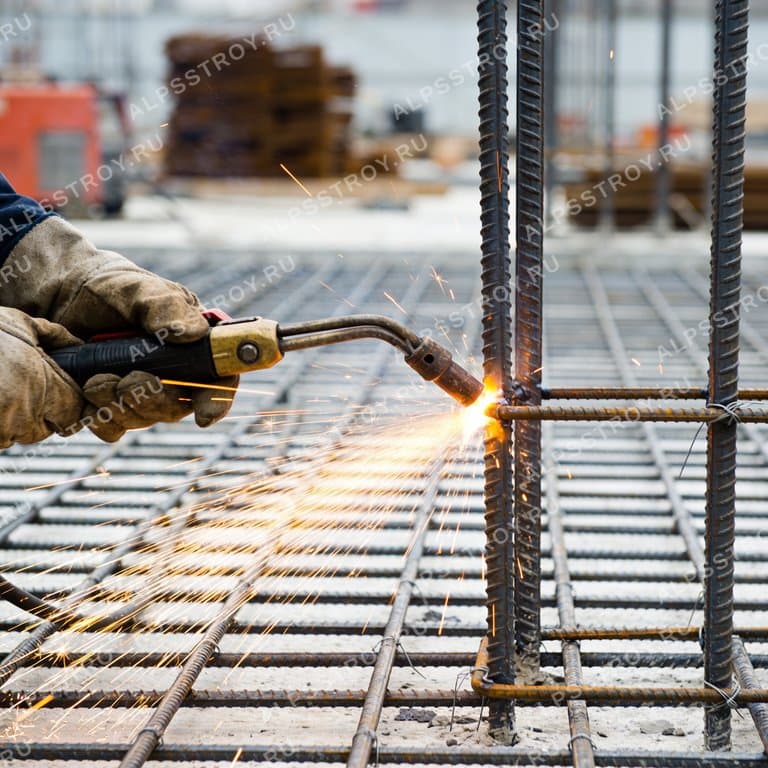
Для арматуры применяются два основных метода: дуговая сварка с электродами и автоматическая сварка проволокой (MIG/MAG). Выбор зависит от диаметра стержня, требуемой прочности шва и условий эксплуатации. При диаметре до 12 мм предпочтителен ручной режим, при 12-25 мм – автоматический режим с подачей проволоки, обеспечивающий стабильный ток 120-180 А и скорость подачи 10-15 м/мин.
Контроль качества соединений
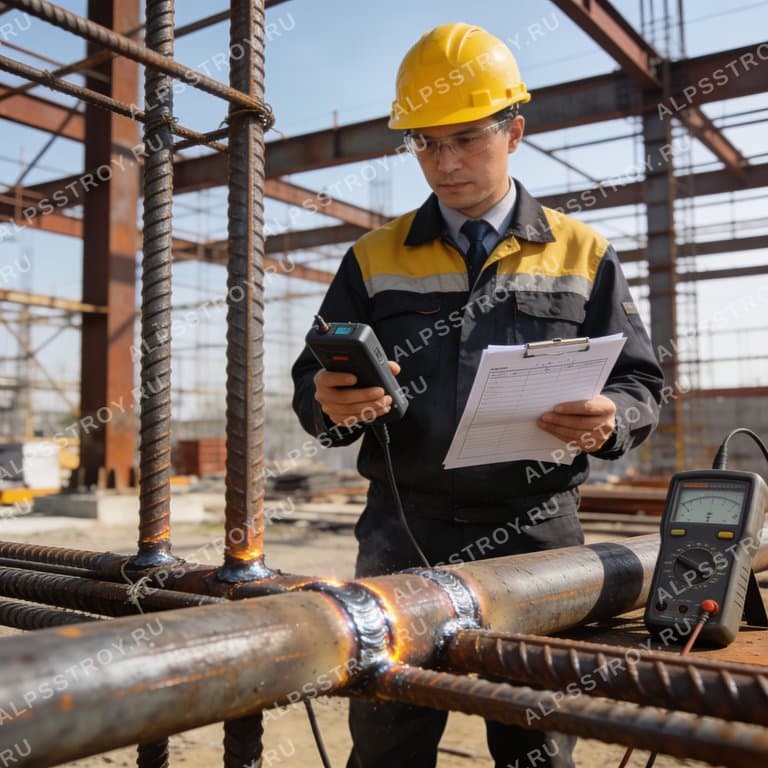
После формирования шва проводится визуальный осмотр, измерение геометрических параметров и проверка прочности с помощью испытательного пресса. Допустимый угол отклонения от прямой линии не превышает 2°, а глубина проникновения электрода – 2-3 мм. При обнаружении дефектов осуществляется повторная сварка с корректировкой параметров.
Защита от коррозии
Готовые соединения покрываются антикоррозионным составом на основе эпоксидных смол. При подготовка поверхности перед ремонтом в Москве следует учитывать состояние субстрата. Слой наносится методом распыления, толщина которого составляет 150-200 мкм. После нанесения проводится термическая отверждающая обработка при температуре 80-90 °C в течение 30 минут, что обеспечивает адгезию и долговечность покрытия.
Цены: стоимость определяется индивидуально в зависимости от объёма работ, диаметра арматуры и выбранного метода сварки. Для уточнения стоимости обращайтесь к специалисту.
Типичные ошибки
- Недостаточная очистка поверхности приводит к образованию пористых швов и последующей коррозии.
- Применение неподходящего тока при автоматической сварке крупного диаметра вызывает перегрев и деформацию арматуры.
- Отсутствие контроля угла соединения приводит к снижению несущей способности узла.
- Неправильный подбор электродов или проволоки, не соответствующий диаметру арматуры, ухудшает механические свойства шва.
- Игнорирование преднагрева при сварке толстых стержней, что приводит к образованию трещин в зоне нагрева.
Технологические рекомендации
Для повышения качества сварных соединений рекомендуется использовать автоматизированные системы подачи проволоки с регулировкой скорости подачи и тока, что обеспечивает стабильный тепловой режим. Тщательная подготовка поверхности перед ремонтом обеспечивает лучшую адгезию защитных покрытий. При сварке арматуры диаметром более 20 мм целесообразно применять преднагрев до 150 °C, что снижает риск образования микротрещин.
После завершения сварочного цикла необходимо выполнить контрольные испытания на растяжение образцов, соответствующих ГОСТ‑у, чтобы подтвердить прочность шва не менее 80 % от прочности исходного материала. Результаты испытаний фиксируются в журнале сварочных работ.
Для защиты от коррозии рекомендуется использовать эпоксидные или полиуретановые покрытия с толщиной не менее 150 мкм, а также проводить анодную обработку арматурных стержней перед нанесением защитного слоя.
- Недостаточная очистка поверхности приводит к образованию пористых швов и последующей коррозии.
- Применение неподходящего тока при автоматической сварке крупного диаметра вызывает перегрев и деформацию арматуры.
- Отсутствие контроля угла соединения приводит к снижению несущей способности узла.
Рекомендации специалиста
- Проверять чистоту арматуры перед каждым сварочным сеансом, использовать только проверенные очистительные средства.
- Подбирать параметры тока и скорости подачи проволоки в соответствии с диаметром стержня и типом электродов.
- Выполнять измерения угла и глубины шва непосредственно после сварки, фиксировать результаты в журнале.
- Наносить антикоррозионный слой сразу после проверки шва, не откладывать более 2 часов.
Часто задаваемые вопросы
Какая толщина проволоки оптимальна для сварки арматуры 20 мм?
Для диаметров 20-25 мм рекомендуется проволока диаметром 1,0-1,2 мм, что обеспечивает стабильный ток и равномерный шов.
Можно ли использовать сварку без предварительной очистки от ржавчины?
Только при наличии полностью сухой и чистой поверхности шов может сохранять требуемую прочность; в остальных случаях обязательна очистка.
Сколько времени занимает подготовка 100 м арматурных соединений?
В среднем 1 ч на 10 м, включая очистку, резку и проверку, что дает общий срок около 10 часов.
Какая температура отверждения антикоррозионного покрытия?
Отверждение проводится при 80-90 °C в течение 30 минут, после чего покрытие приобретает полную адгезию.
Какой срок службы сварного соединения при правильной защите?
При соблюдении технологических параметров и нанесении эпоксидного покрытия срок службы превышает 30 лет без потери прочностных характеристик.
Для получения точного расчета стоимости и согласования сроков обращения к специалисту.
Стоимость работ
Стоимость работ: Сварка арматуры
Актуальные цены 2026 года на услуги сварки арматуры в рамках проекта «Металлоконструкции» от компании ALPSSTROY.
| Вид работ | Ед. изм. | Цена от (руб) | Цена до (руб) | Примечание |
|---|---|---|---|---|
| Сварка арматурных стержней | м.п. | 250 | 350 | в зависимости от диаметра |
| Сварка арматурных сеток | м² | 300 | 420 | учитывается плотность ячеек |
| Сварка арматурных колец | шт. | 180 | 260 | диаметр до 25 мм |
| Сварка арматурных швов | шт. | 220 | 300 | сварка угловая и продольная |
| Сварка арматурных стоек | м.п. | 260 | 380 | учитывается высота и нагрузка |
| Сварка арматурных соединений (механические) | шт. | 200 | 280 | включает подготовку поверхности |
Точная стоимость после осмотра — оставить заявку
Команда ALPSSTROY выполняет данные работы для вас!
Точную стоимость рассчитаем после осмотра объекта.